
企业落地
SPC 异常判读交给 AI,要不要停线?
企业把车间过程数据交给 AI 做 SPC 异常判读,面对参数波动时的停线决策需要明确人机分工。系统负责连续读数并推导异常成因,现场班组长与质量工程师按预设条件分级响应。划清停线拍板权与复验流程,能防止产线误停,保住产品质量。
车间把过程参数交给算法做 SPC 异常判读,遇到工艺波动要不要当场拉闸停线,常常让车间管理人员犯难。算法一报警就停机,传感器漂移或电网偶发波动会导致产线频繁跳闸,产值损失吃不消;报警了没人管,刀具磨损或模具升温引发的尺寸偏移又会放过批量废品。企业用 AI 监测过程数据,核心是定清楚停线权限怎么分级,把读数、排查、加严抽检和人工拍板的交接分工做扎实。
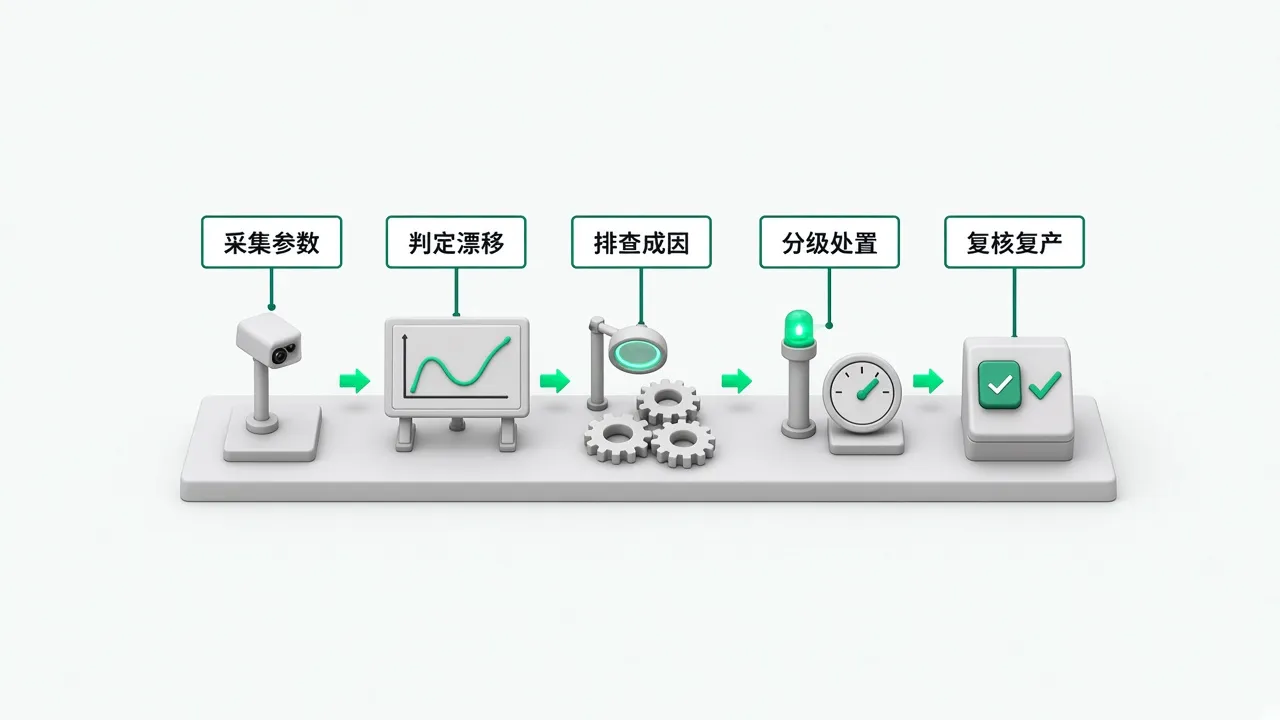
采集工艺参数与判异:算法连续抓取底层数据
设备传感网络把实时采集的加工尺寸、炉温、注塑压力和振动数据传给系统。程序按照预设判异规则,连续比对过程参数走势。算法抓到连续若干点单侧偏离基准线、点位持续上升或数值逼近公差边界,立刻在趋势图上标记异常点。在挑选先期验证点位时,可以参考 AI 落地场景先挑哪类?先看结果能不能当场验证。
数据采集模块把剔除跳跃噪点后的读数存入数据库,现场工艺员在看板上能随时调出原始曲线。如果传感器发生断线、丢包或零点漂移,算法在界面亮起探针故障黄灯,提醒仪表工先去现场校准设备,防止误判产线工况。
排查关联参数:推导异常波动潜在成因
算法确认读数属于工艺偏移后,自动调取上下游工序关联数据展开多变量比对。机加工尺寸出现单向漂移时,程序同步比对冷却液温度、切削扭矩变化、来料硬度与刀具累计件数。系统从关联参数变动中列出几项成因假设,按相关程度排好参考列表。
算法把排查列表推送到工位平板上,机修工与工艺员省去来回抄表核对的功夫。工人在屏幕上点击某项成因假设,系统调出对应的温度与扭矩重合曲线,把推导依据直接摊开。
触发分级预警:现场加严抽检与通报
工艺参数偏离但未击穿规格底线时,系统先执行分级预警,不打断整线节拍。系统第一级动作是向现场巡检工下发指令,要求对当前工位半成品执行加严抽检。检验员拿起量具复验实物,把结果敲进终端。实测合格说明属于受控波动,产线保持节拍运转。
第二级动作是向值班工艺工程师发送工单,附带异常走势图和成因排查结论。工程师到现场检查润滑状态或微调补偿量,处理过程在不停机状态下完成,系统同步记录参数微调日志。
拍板停线决定:预设自动切断与人工核准
停线动作分成条件触发自动停与人工拍板停两类。遇到设备超压、轴承过热或尺寸彻底超标这类底线问题,系统满足预设条件时直接触发停机联锁,自动切断供电或进料。这类停机不需要等人工确认,防止批量报废或设备损坏。关于无人运行系统停止条件的设计逻辑,可以参考 Agent 安全护栏:无人值守跑到什么程度该停。
常规参数走势异常由当班班长或质量工程师拍板停线。系统在工位屏幕上弹出停机提示,列出偏离程度与继续生产的废品风险。班长到现场复核实物状况,结合排产计划手动点击确认停机或暂缓停机。现场人员必须对自己的签字决定负责,系统如实记录操作账号与停机时刻。
停线之外,常驻产线的 Agent 哪些事能自己办、哪些要人会签,见 工厂常驻 Agent 盯产线,哪些事能自己办?。
恢复生产与复盘:确认参数归位并沉淀记录
设备停机排查完成后,不能由操作工随手按复位键直接开工。机修工换好刀具或调好温控后,现场工艺员和检验员共同执行首件检验。检验员确认首件几何尺寸符合图纸,把检验单号录入系统,解锁放行状态。
系统收到首件合格数据后,重新启动参数连续读取。当最近若干周期的读数全部回归受控区间,系统允许主控电箱解除联锁,班长刷卡确认复线。班次结束时,质量主管组织工艺员、班长对照最初判异结论与实际检修结果做复盘,把新发现的干扰项记入知识库。
SPC 异常判读:常见问题
SPC 异常判读报警过于频繁时,车间如何防止现场人员产生报警疲劳?
频繁虚警容易让工人养成随手关掉警报的习惯。遇到这类情况,质量工程师和算法维护人员要回溯历史日志,校准判据灵敏度。有些参数变动属于原材料换批带来的正常起伏,不需要频频弹窗。系统应当对警报设置等级筛选,轻微走势在后台记录趋势,连续多次偏离或多参数共振时再向工位推弹窗。车间定期清理失效规则,保证推到工位上的每条提醒都有排查价值。
为什么不能把所有工艺参数的停线决策都直接交给算法自动执行?
车间运转环境复杂,传感器误报、物料批次差异与电磁干扰都会造成读数瞬间异常。把所有参数的停线权都交给算法,容易因假警报频繁跳闸,打乱装配节拍,造成产值损失。算法擅长连续扫描数据、察觉缓慢漂移;现场人员则熟悉设备杂音、模具磨损与物料外观。将常规停线决定权留在现场人员手里,由人结合现场实际做最后综合判断,能兼顾质量风险与生产效率。
质量工程师在系统中维护控制图判异准则时,需要遵循怎样的调整程序?
质量工程师调整控制图判异准则需要走受控工程变更流程。工程师根据试产数据或客户标准变动提出申请,列出拟调整的抽样间隔、判异规则与判定界限计算逻辑。工艺主管组织制造、质量与设备部门会签,评估调整对漏检率与误停机率的影响。变更经车间主管审批后,系统管理员在后台更新配置并归档审批附件。每次对判异规则的改动都由系统自动保留修改版本,防范私自篡改参数。